リフローはんだ付けコンベア速度の説明: SMT の品質とスループットを最適化する方法
Dec 03, 2025
リフローはんだ付けコンベアの速度は、最も重要なパラメータの 1 つですが、過小評価されがちです。SMTアセンブリ。これは、熱伝達、はんだ接合部の形成、および全体的な生産効率に直接影響します。速度が不適切に設定されていると、コールドはんだ接合、過剰なボイド、PCB の反り、コンポーネントの損傷などの欠陥が発生する可能性があります。
この記事では、リフローはんだ付けコンベアの速度とは何か、それがはんだ付けの品質に与える影響、実際の製造環境で最適化する方法について説明します。-これは実際の経験に基づいています。TECOOのSMTワークショップ.
リフローはんだ付けコンベア速度とは何ですか?
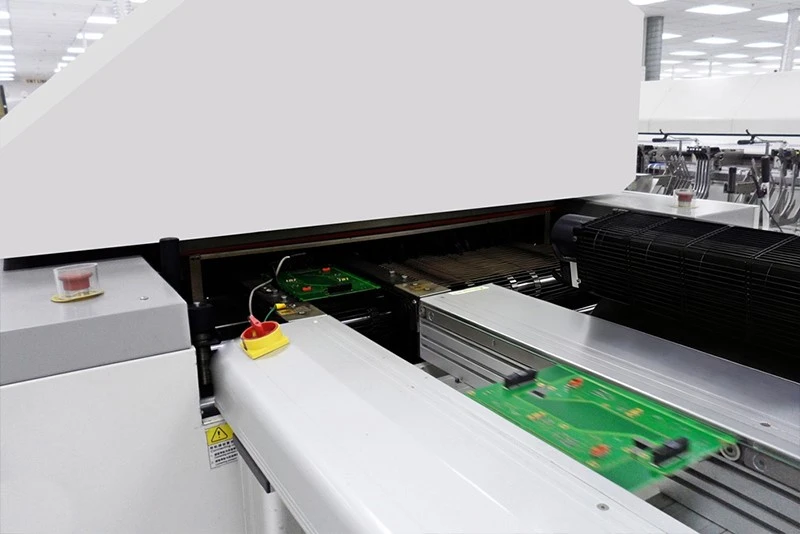
リフローはんだ付けコンベアの速度とは、PCB がリフロー オーブンの加熱ゾーンを通過する速度を指します。通常、1 分あたりのセンチメートル (cm/min) または 1 分あたりのインチ (in/min) で測定されます。
コンベヤの速度は単独では動作しません。以下のものと連携して動作します。
- リフロー温度プロファイル
- 磁束活性化動作
- PCB の熱質量
- コンポーネントの種類とレイアウト
これらの要因によって、はんだ接合が正しく確実に形成されるかどうかが決まります。
リフローはんだ付けプロセスでコンベア速度が重要な理由
熱滞留時間の制御
コンベア速度によって、PCB がリフロー オーブンの各ゾーンに留まる時間が決まります。これには次のようなものがあります。
- 予熱
- 浸漬
- リフロー(液相線より上の時間)
- 冷却
正確な速度制御により、均一な加熱、適切なはんだペーストの溶解、および十分なガス放出が保証されます。これにより、非湿潤、トゥームストーン、コールドジョイントなどの欠陥を防ぐことができます。-
コンベヤ速度が正しくない場合のリスク
- 速すぎる:
不十分な予熱、不完全なフラックス活性化、トラップされた揮発性物質、および高いボイド率。
- 遅すぎる:
コンポーネントの過熱、PCB の変形、フラックスの炭化、およびスループットの低下。
リフローコンベヤの速度設定に影響を与える主な要素
PCB の設計と材料
基板の厚さ、層数、銅の分布、および基板の種類(FR-4 または高周波材料など)によって熱容量が決まります。より厚いボードや銅の多いボードでは、一般に熱の浸透を確保するために、より遅いコンベア速度が必要です。
コンポーネントのタイプとレイアウト
BGA、QFN、またはファインピッチ コンポーネントを使用した高密度アセンブリには、より厳密な熱制御が必要です。-速度を遅くすると、均一なはんだ付けが実現し、欠陥のリスクが軽減されます。
はんだペーストの特性
さまざまなはんだ合金 (SAC305 や SnPb など) およびフラックス システムには、独自の融点と活性化ウィンドウがあります。コンベア速度は、はんだペーストの推奨リフロー プロファイルと一致する必要があります。
リフローオーブンの設計
熱風対流式、赤外線、ハイブリッド リフロー オーブンでは、熱伝達効率が異なります。{0}コンベアの速度は、オーブンの加熱方法と気流特性に応じて調整する必要があります。
コンベア速度がはんだ付け品質に与える影響
速度の出し過ぎによる不具合
- はんだ濡れ不良:フラックスが完全に活性化しないため、ジョイントが弱くなったり、不完全になったりします。
- 熱応力亀裂:急激な温度変化は、特にセラミック部品や大型の IC で微小亀裂のリスクを高めます。
- 排尿量の増加:揮発性物質は時間内に逃げることができず、溶けたはんだの中に閉じ込められます。
速度が遅すぎることによって引き起こされる問題
- コンポーネントと PCB の損傷:高温に長時間さらされると、熱に弱い部品が損傷したり、PCB の変色や剥離が発生したりする可能性があります。{0}
- フラックス残渣の炭化:硬い残留物は電気試験や長期的な信頼性を妨げる可能性があります。{0}}
- 生産効率の低下:コンベア速度の低下は生産量を直接的に制限し、単価を増加させます。
リフローはんだ付けコンベヤ速度を最適化するためのベストプラクティス
PCB特性に基づいた速度の最適化
1. 熱プロファイリングから開始します
熱電対またはプロファイリング ツールを使用して、さまざまな速度での温度曲線を測定します。液相線を超えるピーク温度と時間がはんだペーストの仕様を満たしていることを確認します。
2. セグメント化されたプロセス制御を使用する
最新のリフロー オーブンでは、ゾーンベースの最適化が可能です。{0}例えば:
- 予熱ゾーンの速度を遅くして均一な温度上昇を実現
- リフローゾーンの速度を最適化し、高温への曝露を制限します。-
3. はんだペーストの推奨事項に従ってください。
サプライヤーが推奨する温度プロファイルを使用して、適切な速度範囲を計算します。通常、±10% の調整マージンを許容します。

リフローオーブンパラメータの協調調整
-
温度と速度の同期:
コンベア速度を上げるには、十分な熱入力を維持するためにゾーン温度を高くする必要があります。
-
エアフローの最適化:
強制対流式オーブンでは、空気流量を増やすと熱伝達が向上しますが、小さなコンポーネントが移動しないように制御する必要があります。
-
コンベヤーシステムの校正:
チェーンまたはメッシュ ベルトを定期的に検査して、安定した振動のない動作を確保してください。{0}}
プロセスの監視と継続的改善
-
リアルタイム プロファイリング:-
温度プロファイリング システム (KIC など) を使用して、実際の温度曲線を継続的に追跡します。
-
AOI と SPI の相関関係:
はんだ接合部の欠陥とペースト量データをコンベア速度とともに分析して、プロセスの傾向を特定します。
-
DOE- ベースの最適化:
新製品に実験計画法 (DOE) を適用して、堅牢な速度ウィンドウを定義し、プロセスを標準化します。
-TECOO の SMT ワークショップによる現実世界のアプリケーション
ケース 1: 高速通信 PCB-
- 課題: 複数のグランド層を備えた厚さ 2.4 mm の PCB では、エッジに冷たいはんだ接合が見られました。
- 解決策: 速度を 85 cm/min から 70 cm/min に下げ、予熱温度を 10 度上げました。
- 結果: ボイド率は 15% から 5% 未満に低下し、はんだ接合の品質が目に見えて改善されました。
事例 2: 小型ウェアラブル エレクトロニクス
- 課題: 薄い 0.6 mm PCB は高速で変形し、低速では熱損傷を受けました。
- 解決策: メッシュ ベルト コンベアを 65 cm/min、空気流を減らし、サポート固定具を追加しました。
- 結果: 歩留まりは 92% から 99.5% に増加し、反りは 0.1% 未満に制御されました。
ケース 3: 鉛入りおよび鉛フリーの混合アセンブリ-
- 課題: 同じ PCB 上の矛盾する熱要件。
- 解決策: ベースライン速度を 75 cm/min に設定し、有鉛エリアに選択的断熱材を使用しました。
- 結果: 両方の合金に対する信頼性の高いはんだ接合と、より広いプロセスウィンドウ。
結論: コンベヤ速度は SMT プロセスの戦略的なパラメータです
リフローはんだ付けコンベアの速度は単なる数値設定ではなく、{0}熱力学、材料科学、機器の性能を統合する戦略的なパラメータです。 TECOO では、データ-主導のエンジニアリング-に重点を置いたアプローチを使用して、コンベア速度を SMT プロセス チェーン全体と調整し、高いはんだ付け品質と効率的な量産を確保しています。
IoT-対応機器と AI{1}} 主導のプロセス制御が進化し続けるにつれ、適応性のあるリアルタイムのコンベヤ速度の最適化が、インテリジェント SMT の将来において重要な役割を果たすことになります。{2}製造業.